- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

エンジニアトーク Ep.09: 船舶用ハッチのハードウェア故障分析: ヒンジとラッチ
Andy Marine では、実践的な製造知識は時間をかけて構築された最も貴重な資産の 1 つであると信じています。
当社のワークショップ内には、材料の選択から精密インベストメント鋳造から機械加工、研磨、組み立てラインの品質管理に至るまで、ステンレス鋼の船舶用ハードウェアに長年取り組んできたエンジニア、生産専門家、経験豊富な技術者がいます。
これらの洞察の多くは、毎日の生産とフィールドでの帰還を通じて、苦労して学んだものです。水上でのシーズン後にラッチが固着する理由、波の衝撃でヒンジが関節の部分で折れる理由、そして高価な保証請求を妨げる微妙な鋳造と組み立ての詳細について理解します。
しかし、この実践的な知識は多くの場合、作業場内に保管されており、重要な調達決定を行う造船所、造船所、購買管理者に届くことはほとんどありません。
エンジニアの話 は、この現実の製造体験を共有するための私たちの取り組みです。
このシリーズでは、船舶用ハードウェアの専門メーカーの視点から、材料、工具、製造プロセス、現場での率直な教訓について説明します。
今日の ENGINEER TALKS Ep.09 は、編集者の私が執筆した、エンジニア ウーによるお届けです。
造船やハードウェアの調達では、デッキの取り付けが失敗すると、すぐに材料のグレードのせいにすることがよくあります。つまり、誰かが粗悪なステンレス鋼を供給したか、腐食防止を怠ったのではないかと考えられます。
しかし、造船所や保証サービスセンターから返送された数え切れないほどのデッキフィッティングを検査した結果、私たちのワークショップチームはまったく異なる現実に気づきました。ハッチのハードウェア、特にデッキ ヒンジ、スラム ラッチ、ターニング ロック、フラッシュ マウント プル リングは、一般的な錆だけで故障することはほとんどありません。むしろ、水上での早期故障は、ほとんどの場合、機械的および幾何学的現実によって引き起こされます。鋼鉄の酸素を枯渇させる水が溜まるポケット、波打ちつけの衝撃を集中させる鋭い内部鋳造コーナー、隠れた内部気孔を引き起こす不均一な壁厚、そして複合材デッキコアを引き裂く過大な取り付けインターフェース。
海洋ハッチは、あらゆる船舶の中で最も過酷なゾーンの 1 つで動作します。それらは歩き回られ、荒波の下で閉められ、塩水しぶきを浴びせられ、強力な洗浄剤でこすられます。実際の動的負荷や排水をどのように処理するかを評価せずに、単に光沢のあるカタログ写真に基づいてハードウェアを選択すると、故障するのは時間の問題です。
このガイドでは、ハッチのハードウェアが使用中になぜ故障するのか、また部品が生産ラインに届く前にこれらのリスクを排除するために造船所、設計者、組立監督者が何を検討すべきかについて、実際のワークショップでの観察を共有します。

1. デッキヒンジ: 疲労破壊、水溜まり、鋭い角の危険性
デッキは重いエンジンハッチ、ラザレット、ライブウェルにヒンジで取り付けられており、継続的な周期的応力に耐えます。船舶が先頭海に衝突するたびに、ハッチ蓋の質量全体が、片持ち梁のてこの力をヒンジベースとナックルピンに直接及ぼします。現場から返された壊れたヒンジを検査すると、ほぼ常に次の 2 つの特定の箇所に故障が集中します。ナックルジャンクションそして取り付けネジの凹み.
「ウォータートラップ」現象:
グレード 316 ステンレス鋼は、微細な酸化クロム保護膜を維持および修復するために、周囲空気中の溶存酸素との継続的な接触に依存しています。ヒンジ鋳物が平らで凹んだ取り付けポケット、または狭くて排水されていないナックルギャップを備えて設計されている場合、内部に洗い流された水と塩水噴霧が溜まります。酸素が不足した停滞したポケットに閉じ込められた鋼鉄は、不動態層を再構築することができません。停滞した塩水は酸性になり、局所的な隙間腐食と孔食を引き起こし、繰り返しの動的な波の衝突下で目に見えない疲労亀裂の起点としてすぐに機能します。
鋭い内部コーナー vs. たっぷりとしたフィレット:
低コストの砂型鋳物や加工が不十分なインベストメント型では、平らな取り付けフラップと盛り上がったナックルの間の移行部が鋭い直角のままになることがよくあります。動的衝撃荷重は、本体全体に分散されるのではなく、この鋭いノッチラインに沿って直接集中します。適切に加工されたインベストメント鋳造ヒンジには、滑らかで連続的な遷移半径と傾斜した排水面が組み込まれており、衝撃荷重を均等に分散させながら海水をすぐに排出します。
鋳造肉厚バランス:
鋳造工場で、取り付けフラップが紙のように薄いままである一方で、ヒンジ ナックルが厚く頑丈に鋳造されると、セラミック金型内で金属が不均一に冷却されます。この冷却差により、応力が最も高くなる接合部に隠れた微細な収縮ボイドが形成されます。適切な工具を使用すると、壁の移行が均一になり、研磨が始まる前に内部の鋳造ボイドが排除されます。

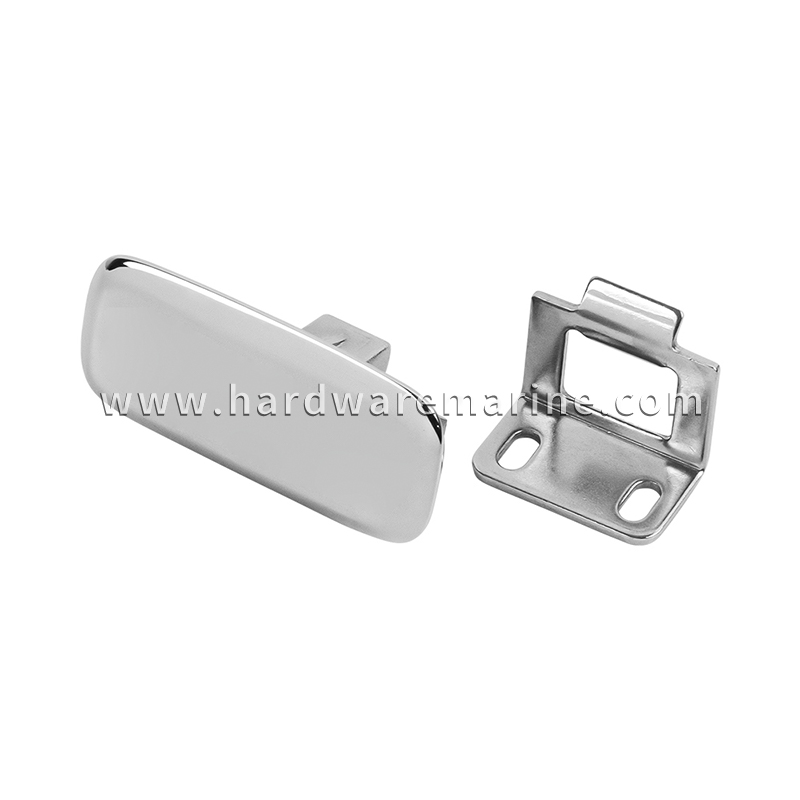
2. スラムラッチと回転ロック: スプリングの劣化と機械的結合
フロアハッチ、センターコンソールドア、ベイトウェルのラッチ機構は、数千回のバタンと閉まる音や継続的な船体の振動に耐えます。造船所からの現場での最も一般的な苦情は次の 2 つです。「ラッチの舌が内側に詰まっていて飛び出ません」そして「回転ロックがガタガタして緩んでいて、ハッチを密閉できません。」
スラム ラッチが固着する理由:
- 内部スプリングチャンバーの腐食:外側のラッチ本体は 316 ステンレス鋼で鋳造されていますが、内部の圧縮スプリングは品質の悪いスプリング ワイヤーで作られていることがよくあります。密閉されていないラッチチャンバーに塩水が閉じ込められると、スプリングが急速に弛緩するか完全に折れて、スライディングボルトが内部に詰まったままになります。
- ラフキャストカムベベル:スライディング ボルトの面取りされた係合面が粗いままになっているか、表面のみバフ研磨されている場合、ストライク プレートに繰り返し叩き付けると微細なかじりが発生し、金属と金属の摩擦が発生し、機構がすぐに固着してしまいます。
回転ロックが圧縮を失う理由:
- シャフトの遊びと偏心摩耗:回転中心軸とハウジングの隙間が緩すぎると、エンジンの振動により軸がぐらつきます。時間の経過とともに、カムアームがストライクプレートに対して不均一に摩耗し、内部ドライブが剥がれ、ハッチガスケットの圧縮が失われます。
- ポジティブディテントの欠如:確実なボール戻り止めの位置決めや合成ロック ブッシュがないと、継続的な走行振動によりラッチ ハンドルが徐々に回転してロック位置から外れ、乾燥した保管コンパートメントに水が漏れます。
3. フラッシュマウントプルリング: スナッチロードとデッキティアアウト
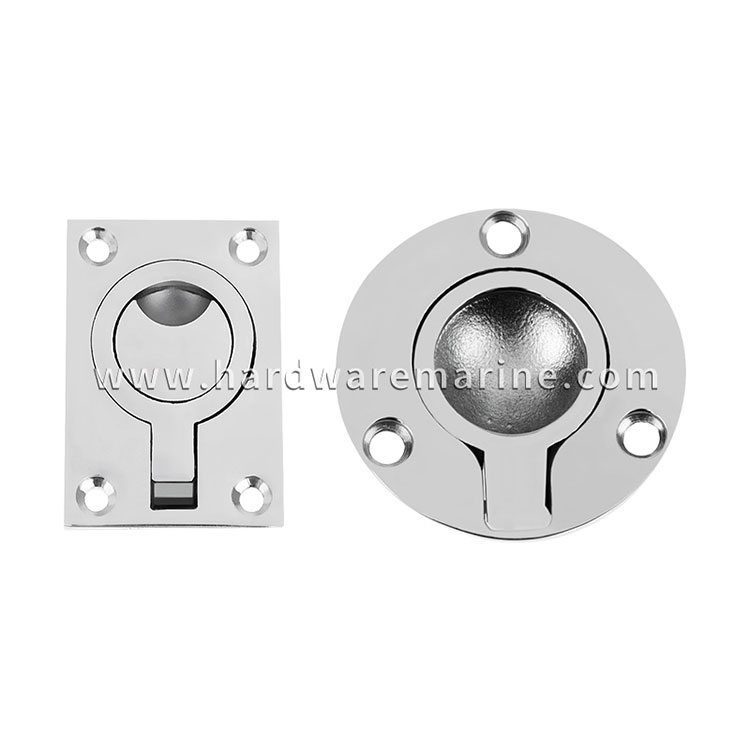
フラッシュ プル リングは、交通量の多い甲板エリアに完全に平らに設置できるように設計されており、乗組員がガスケットで覆われた重いフロア パネル、ライブウェル、機関室のハッチを持ち上げることができます。ただし、ゴムでしっかりと密閉された重いハッチを持ち上げると、初期のブレークアウト抵抗が高くなります。乗組員が調整された力でまっすぐ上に引っ張ることはほとんどありません。彼らはぐいと指を動かして、斜めに指輪をひったくります。
シングルポイント ピボット ピンの脆弱性:フラッシュ プル リングは、キャスト カップ内の水平保持ピンを中心に回転します。小さめのピンや浅い保持ボスを使用すると、角度のあるスナッチ荷重によってピンが曲がり、リングが半分開いた状態で詰まったり、重い荷重がかかるとピンがせん断されたりします。
デッキコアの粉砕とゲルコートの亀裂:2 番目の大きな障害点は、デッキのインターフェースです。標準のフラッシュ カップには狭い周囲フランジが付いています。誰かがリングを強く引っ張ると、上向きの力によって激しいてこの作用が生じ、外側のフランジのエッジがノミのようにグラスファイバーのゲルコートに押し込まれます。幅広のバッキングプレートを使用せずに板金ネジを使用してプルリングを複合デッキに直接固定すると、必然的にコアが押しつぶされ、ゲルコートに亀裂が入り、デッキラミネートへの水分の侵入が発生します。
4. 鋳造工場と仕上げの詳細: ハードウェアの信頼性が実際に構築される場所
当社の鋳造ワークショップを見学すると、10 シーズン持続するフィッティングと 12 か月で失敗するフィッティングの違いは、完成した部品の肉眼では見落とされがちな操作に起因することがすぐにわかります。
- パーティング ラインに沿ってバリ取りを完了する:セラミック金型の半体が接する部分では、パーティング ラインに沿って微細な鋳造バリが形成されます。仕上げ作業者が単に外側をバフして、ヒンジのナックルやネジの皿穴の内側に粗いバリを残しておくと、それらのギザギザのエッジが疲労亀裂が始まる内蔵のストレスライザーとして機能し、同時に急速に錆びるバフ粉を捕捉します。
- 完全な超音波洗浄と化学的不動態化:高光沢の機械鏡面研磨だけでは耐食性は保証されません。ホイールをバフ研磨すると、表面の微小な谷に微細な鉄粒子やワックスが付着する可能性があります。真の海洋耐久性を実現するには、完全な超音波脱脂に続いて完全な化学酸不動態化処理を行って遊離鉄を溶解し、すべての内部および外部表面にわたって壊れない自己修復性の不動態層を復元する必要があります。
5. ボート製造業者向けの製造現場の品質と受け入れチェックリスト
ヨットの組立監督者、品質検査官、調達チームが設置前に高リスクのハッチ ハードウェアを選別できるように、当社のエンジニアリング チームは、次の実践的な 4 段階の物理検査プロトコルを推奨しています。
| 検査の焦点 | 手と目でチェックすべきこと | ボート上でなぜ重要なのか |
|---|---|---|
| 1. コーナー半径と排水 | ナックルと取り付けフラップの間の接合部を確認してください。鋭い直角ではなく、滑らかで寛大な移行曲線と傾斜したファスナーのくぼみを探してください。 | 波の衝突下での応力集中点を排除します。滞留水による保護不動態皮膜の腐食を防ぎます。 |
| 2. 可動部の許容範囲と感触 | スラムラッチと回転ロックは手で操作します。粗い摩擦がなく、確実にキビキビとスプリングが戻るかどうかを確認し、回転シャフトに横方向のぐらつきがないことを確認します。 | 緩んだシャフトはエンジンの振動でガタガタと開きます。短時間海水にさらされると、粗いラッチの舌がこぶして結合します。 |
| 3. フランジ足回りとピンの強度 | プルリングとヒンジフラップの裏側を点検します。適切な壁の厚さ、下側の補強リブの存在、および重く安全なピンリテイナーを確認してください。 | 乗組員が吸引された重いハッチカバーをひったくって開けたときに、鋳造ハウジングが曲がったり、ピボットピンが折れたりするのを防ぎます。 |
| 4. ファスナーの裏地と寝具のフィット感 | 取り付けネジの皿穴がバリがなく中心にきれいに配置されていることを確認し、すべての構造ハッチのプル ポイントにスルー ボルト バッキング プレートが指定されていることを確認してください。 | 動的衝撃荷重を船体構造に均等に分散し、ゲルコートの亀裂、ネジの抜け、デッキコアの粉砕を防ぎます。 |
6. 実際の海上任務のために構築されたハードウェアの調達
ハッチのハードウェアは船舶の設計において決して後から考えるべきではありません。ヒンジが折れたり、ラッチが固着したり、プルリングが水上で抜けたりした場合、ボートの所有者はどのブランドのハードウェアが取り付けられていたかは気にしません。故障の責任はボート製造業者に課されます。適切な応力緩和半径、自動排出輪郭、堅牢な内部機構、およびきれいな鋳造仕上げで設計されたハードウェアにこだわることで、造船業者はブランドの評判を守り、組立ラインの装備を合理化し、費用のかかる保証サービスの問い合わせを排除することができます。
カスタム船舶用ハードウェア エンジニアリングおよび OEM 製造
Andy Marine は、OEM および ODM のステンレス鋼製船舶用ハードウェア ソリューションを専門とし、世界中のヨット建造業者、造船設計者、船舶販売代理店と提携しています。
製造向け設計 (DFM) のレビューやカスタム ツールの開発から、精密インベストメント鋳造、多軸 CNC 加工、電解研磨、バッチ テストに至るまで、当社のエンジニアリング チームはお客様の技術スタッフと直接連携して、すべてのハッチ フィッティング、ヒンジ、ロック機構が実際の海洋荷重下でも確実に機能することを保証します。
今すぐ当社のエンジニアリング部門に連絡して、デッキのハードウェア仕様を確認したり、次の量産ビルドに必要なカスタム ツールの要件について話し合ったりしてください。